產品特徵
實現工作台最小驅動10納米
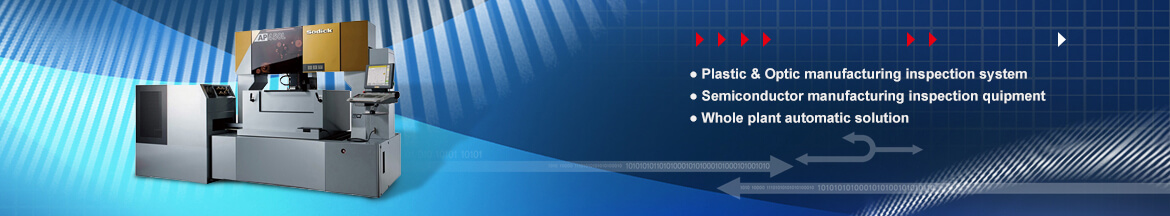
通過採用本社製造的陶瓷製空氣滑塊和線性馬達,世界首次搭載了完全非接觸XY直交工作台。並通過搭配使用高分解能光柵尺,實現工作台最小驅動單位10納米。
標準搭載高性能加工液冷卻裝置
通過標準搭載高性能加工液冷卻裝置,維持穩定的超精密加工。
主要構造採用陶瓷
由於採用線性馬達驅動方式,無需使用滾珠絲槓,避免了傳送機構部件產生扭曲或磨損。此外,通過在主要構造材料中採用陶瓷材質,保證了長期穩定的高精度。
產品規格
| 各軸行程 X×Y×Z(mm) |
100 × 120 × 100 |
| U×V軸行程(mm) |
20 × 20 |
| 錐度加工控制角度 |
±6°(板厚:60mm) |
| 最大工件尺寸 寬×長×高(mm) |
150 × 150 × 60 |
| 最大工件質量(kg) |
10(包括夾具等) |
| 機床主體尺寸 寬×長×高(mm) |
2280 × 1830 × 1990 |
加工樣品
使用φ0.02極細絲的微細齒輪加工
線性馬達帶來的伺服高響應性使齒輪的高精度加工成為可能。
| 電極絲直徑 |
φ0.02 |
| 工件材質 |
G5(超硬) |
| 工件板厚 |
6mm |
| 模塊 |
0.026 |
| 加工面粗糙度 |
0.70μmRz |
| 加工時間 |
1小機15分 |
| 加工液 |
油 |
極細絲實現的纖維噴嘴加工
使用φ0.03極細絲的纖維噴嘴加工(下孔φ0.065mm)。
| 電極絲直徑 |
φ0.03 |
| 工件材質 |
SUS材料 |
| 工件板厚 |
0.8mm |
| 溝寬 |
0.060、0.100mm |
| 加工面粗糙度 |
0.60μmRz |
| 加工時間 |
1孔6分、30分 |
| 加工液 |
? |
極細絲實現的螺旋狀加工
使用φ0.03的極細絲加工螺旋狀的零部件。
| 電極絲直徑 |
φ0.03 |
| 工件材質 |
銅 |
| 工件板厚 |
1.3mm |
| 加工面粗糙度 |
0.80μmRz |
| 加工時間 |
2小時13分 |
| 加工液 |
油 |